
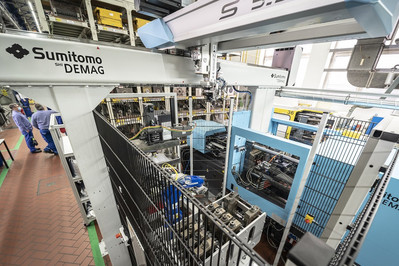
Unendo le proprie competenze ingegneristiche e le risorse tecnologiche, la divisione Performance Materials di BASF, in collaborazione con Sumitomo (SHI) Demag e H + S Automatisierung, ha creato un’innovativa cella di produzione per la realizzazione di un’ampia gamma di provini destinati alle attività di ricerca e sviluppo di polimeri termoplastici e composti.
Al centro della cella c’è la pressa a iniezione ultraprecisa IntElect da 1000 kN di Sumitomo (SHI) Demag. Scelta per il suo design compatto, l’efficienza energetica e la ripetibilità, l’IntElect ha riscosso il plauso del team di 30 ricercatori della struttura anche per le sue caratteristiche avanzate in materia di benessere e sicurezza. Tra queste figurano soluzioni all’avanguardia per automatizzare i cambi di stampo e le basse emissioni acustiche, combinate con soluzioni di lavorazione robotizzata completamente digitalizzate.
Per garantire sicurezza ed efficienza operativa, un robot lineare SDR 5-35S svolge una doppia funzione. Una nuova funzionalità consiste nell’automatizzare completamente la selezione e il posizionamento di uno dei 12 inserti intercambiabili dello stampo da un magazzino situato all’interno della cella. Una volta stampato il pezzo, lo stesso robot, dotato di una pinza multifunzionale, estrae delicatamente il campione di prova dallo stampo e lo trasferisce al piccolo robot Yaskawa GP8 a braccio articolato a sei assi per il taglio preciso dei campioni dal punto di iniezione utilizzando una punzonatrice con azionamento a servomandrino.
Integrando il concetto esistente di inserti per stampi di BASF e le sue caratteristiche specifiche nell’unità di iniezione, l’impianto comprende anche un’unità di controllo termico della temperatura già esistente e un nuovo sistema digitale di esecuzione della produzione (MES) per mappare ogni sequenza di prova. Reinhard Jakobi, responsabile della lavorazione dei materiali ad alte prestazioni presso BASF, descrive il progetto come un risultato di ingegneria avanzata che combina una tecnologia consolidata con un’automazione all’avanguardia e una precisione di stampaggio di prim’ordine. Egli attribuisce il successo di un progetto così pionieristico alla dedizione, alla flessibilità e all’approccio orientato alle soluzioni dell’intero team.
Angelika Homes, ingegnere di progetto senior presso BASF, aggiunge: «Sebbene abbiamo una vasta esperienza nella collaborazione con il team di Sumitomo (SHI) Demag nella produzione di pezzi di prova standard, fin dall’inizio tutti i partner hanno avuto il coraggio di discostarsi dai concetti precedenti e di aprire nuove strade. Nonostante la complessità del progetto, Sumitomo (SHI) Demag e H + S hanno realizzato un design innovativo della cella di produzione con un impiego di energia e uno spazio occupato notevolmente ridotti.”
Troppo caldo per essere maneggiato
Molti dei campioni lavorati presso il centro tecnico di BASF sono termoplastici ad alta temperatura, rinforzati con fibre e spesso ignifughi. Di conseguenza, le temperature di fusione possono raggiungere i 400 °C, mentre quelle dello stampo arrivano fino a 180 °C.
In qualsiasi momento, è possibile caricare fino a 12 inserti intercambiabili nel magazzino laterale, che vengono poi sostituiti automaticamente nella macchina per lo stampaggio a iniezione. Grazie all’integrazione di un sistema di controllo della temperatura HB-Therm con il sistema di controllo della macchina Sumitomo (SHI) Demag, i cambi automatici degli inserti dello stampo possono essere effettuati in modo sicuro ed efficiente, anche quando il processo viene eseguito a temperature elevate dello stampo.
Markus Hausmann, ingegnere senior dei sistemi di automazione presso Sumitomo (SHI) Demag, spiega: “Per abbassare la temperatura a 80 °C e depressurizzare l’inserto, garantendo che il robot SDR possa rimuoverlo in sicurezza, il nostro sistema di controllo della macchina deve comunicare e interagire senza soluzione di continuità con il MES di BASF.
Il MES di BASF informa la cella quando l’impostazione del campione attualmente in produzione sta per terminare, preparando l’applicazione dello stampo successivo. Subito dopo l’arresto del processo di iniezione, il raffreddamento dell’inserto dello stampo viene gestito dall’interfaccia dell’unità di controllo della temperatura integrata.
Successivamente, la sostituzione degli inserti dello stampo viene sincronizzata con il controllo della cella tramite segnali di ingresso e uscita, con la trasmissione del nuovo record di dati dello stampo tramite l’interfaccia del robot. Dopo la sostituzione dell’inserto dello stampo, le unità di controllo della temperatura vengono nuovamente riscaldate. Il funzionamento automatico riprende e viene avviato un nuovo record di dati dello stampo non appena viene raggiunta la temperatura di riferimento.
Punzonatura di precisione
Per BASF, risolvere la sfida della punzonatura è stata una delle più grandi conquiste ingegneristiche. Grazie al suo ampio profilo applicativo, BASF testa una vasta gamma di materiali: dai polimeri morbidi e tenaci a quelli rigidi e fragili. Esistono inoltre molte geometrie diverse dei campioni, con spessori che variano da 0,8 mm a 4 mm. Tutti i provini BASF sono realizzati in conformità alla norma ISO 294. Questa specifica la precisione del sistema di colata e i requisiti specifici che ogni geometria del campione deve soddisfare. «La rimozione tramite punzonatura è un prerequisito, poiché non altera le proprietà del materiale ed elimina le particelle di polvere», spiega Markus Hausmann.
La pinza multifunzionale garantisce che tutte le geometrie dei campioni vengano posizionate con estrema precisione sulla piastra di punzonatura. Si tratta di un’operazione complessa di per sé, poiché molti dei materiali con cui lavora BASF presentano un elevato contenuto di fibra di vetro che può causare deformazioni. Descrivendo come la pinza a punzonatura parallela servoazionata superi la sfida di posizionare i pezzi in modo sicuro sulla piastra di punzonatura, Markus Hausmann osserva: «Se i provini non sono tenuti sufficientemente ben saldi in posizione, i pezzi punzonati potrebbero risultare storti o non conformi agli standard di qualità specificati».
Integrazione digitale
Trattandosi di un centro pilota, il team di ricerca di BASF imposta tipicamente 20 configurazioni di prova al giorno su questa macchina. Ciò significa che il programma di controllo della cella deve essere adattato a diversi materiali, geometrie dei campioni, temperature e parametri di lavorazione. Ogni singola impostazione eseguita viene registrata e documentata digitalmente.
Angelika Homes commenta: «A differenza dei nostri precedenti sistemi MES, questo registra ogni singolo aspetto di una prova e i relativi risultati, fornendoci informazioni dettagliate su ogni singolo ciclo. Questi dati sono estremamente preziosi poiché rappresentano l’intera sequenza di lavorazione e ci consentono di trarre conclusioni più approfondite sulle prestazioni dei materiali in determinate condizioni e su come un cliente potrebbe lavorarli in seguito».
Affrontare le sfide del nostro tempo
Da oltre 80 anni, l’impianto pilota di stampaggio a iniezione ed estrusione di BASF a Ludwigshafen contribuisce ai progressi tecnologici e ha risolto alcune delle sfide più complesse nella lavorazione di prodotti chimici e materie plastiche. Tuttavia, proprio come le tendenze guidano il processo di innovazione, i processi automatizzati e i dati forniti stanno diventando il catalizzatore per accelerare i progressi concreti nel campo dei materiali. La flessibilità delle macchine è una componente fondamentale di questo successo, spiega Jakobi. «Questa nuova cella conferma l’importanza dell’automazione e della digitalizzazione dell’
e nello sviluppo dei materiali, nelle simulazioni e nella progettazione dei componenti».
Tuttavia, come ha scoperto BASF, il successo dipende anche dalla capacità di tutti i partner di unire competenze industriali e ingegneristiche e di condividere le rispettive esperienze in materia di automazione, lavorazione e integrazione. Mettendo insieme queste conoscenze, BASF, Sumitomo (SHI) Demag e H + S Automatisierung hanno sviluppato un sistema che porta la produzione di provini e gli esperimenti sui materiali a un livello completamente nuovo.
“Mentre BASF continua a intensificare i propri sforzi per sviluppare prodotti e soluzioni sostenibili per l’industria, questa cella automatizzata di stampaggio a iniezione si sta già dimostrando indispensabile. La capacità di eseguire ogni anno oltre 4.000 configurazioni di prova sistematiche su polimeri ad alte prestazioni con formulazioni complesse e di monitorarne digitalmente i risultati tramite il sistema MES accelera questo sforzo di innovazione», conclude Markus Hausmann.